
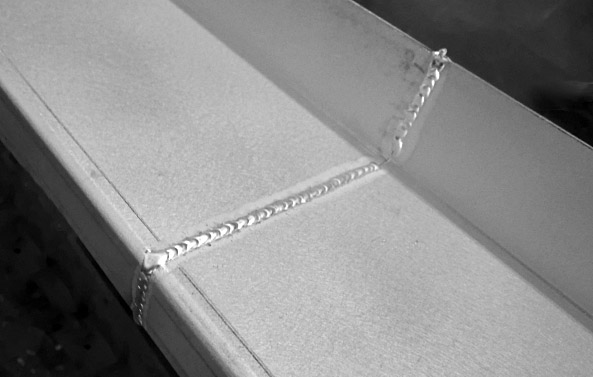
アルミニウムの加工現場や設計段階で、多くの方からいただくご質問が「溶接に向いているアルミの番手(合金番号)はどれですか?」というご質問です。
鉄やステンレスと比べると、アルミニウムは熱伝導率が高くて表面に強固な酸化被膜を形成するため、溶接の難易度が高い素材です。
さらに、アルミは番手(合金系)によって「溶接が得意なもの」と「割れやすいために原則、溶接できないもの」があります。
一般社団法人日本アルミニウム協会や大手軽圧メーカー等の公的・専門機関の基準に基づいて、溶接に適したアルミ合金の番手、それぞれの特徴、推奨される溶接棒(溶接材料)の選び方まで、詳しくわかりやすく解説します。
溶接に最も向いているアルミの番手は「5000系・6000系・4000系」
- アルミニウム合金で溶接構造用としてよく使われる番手は次の通りです。
- 1000系(純アルミ系):溶接性は極めて良好。ただし強度が低い。
- 3000系(Al-Mn系):溶接性・耐食性が良好。加工用・日用品等に汎用。
- 4000系(Al-Si系):融点が低く流動性が良いため、主に「溶接ろう・溶接棒」として大活躍。
- 5000系(Al-Mg系):構造物・車輌・船舶の溶接に最も選ばれる本命。 溶接強度と耐食性が非常に高い。
- 6000系(Al-Mg-Si系):押出形材に多く溶接も可能。熱影響部の強度低下に注意(熱処理で回復可)。
なお、2000系(ジュラルミン等)や7000系(超々ジュラルミン等)は、溶接時に「熱影響部割れ(高温割れ)」を起こしやすいため、原則として構造用溶接には不向き(非溶接性)とされています。
【番手別】アルミニウム合金の溶接性一覧表
各番手の主要型番と溶接性・主な用途をまとめました。
| 番手(系列) | 主要型番 | 溶接性評価 | 主な特徴と用途 |
|---|---|---|---|
| 1000系 | A1050, A1100 | ◎ 非常に優れる | 純度99.0%以上。割れにくく容易に溶接可能。強度は低い。電工・容器等。 |
| 3000系 | A3003, A3004 | ◎ 非常に優れる | 1000系にMnを添加し強度を向上。溶接性・耐食性に優れ、缶 body や建材に使用。 |
| 4000系 | A4032, A4043 | ◎ 優れる(ろう材向け) | Si添加で融点を下げた合金。主にTIG/MIG溶接の「溶加材(溶接棒)」として多用。 |
| 5000系 | A5052, A5083 | ◎ 最適(構造用本命) | Mg添加合金。溶接継手効率が高く、割れにも強い。船舶・車両・圧力容器・タンク等。 |
| 6000系 | A6063, A6061 | ◯ 良好(条件管理要) | 押出加工や構造材向け。溶接可能だが、熱により強度が下がるため施工管理が必要。 |
| 2000系 | A2017, A2024 | × 不可(原則非溶接) | Cu(銅)を含み高強度だが、溶接時に著しい高温割れを発生するため機械接合が基本。 |
| 7000系 | A7075 | × 不可(原則非溶接) | Zn・Mg(一部Cu)を含む最強度アルミ。割れが酷く溶接不可(一部A7707等の溶接用系を除く)。 |
溶接でよく使われる代表的な3つのアルミ番手
現場や設計で溶接対象としてよく選ばれるアルミ番手です。
A5052(5000系:中強度・万能型)
アルミニウムの中で最も流通量が多い汎用材ですが、溶接性として溶接割れ感受性が低く、作業性に優れます。海水に対する耐熱・耐食性も良好です。
用途は、板金加工品、配管、ケース類、船舶部材など。
A5083(5000系:高強度・構造用)
5000系の中で最も強度が高い非熱処理合金です。溶接性は、「溶接構造用アルミニウム合金」の代名詞となっており、溶接した後の継手強度(継手効率)の低下が極めて少ない点が最大メリットです。
用途はLNGタンク、高速船の船体、鉄道車両、橋梁など。
A6063 / A6061(6000系:サッシ・形材構造物)
押出加工性に優れ、複雑な断面形状(パイプ・アングル・チャンネル)が作れます。
溶接自体は容易ですが、熱処理合金(T6材など)のため、溶接熱によって熱影響部(HAZ)の強度が約30~50%低下(軟化)します。
施工ポイントとしては設計時に強度の余剰を見るか、溶接後に再熱処理(人工時効処理)を行う対策をとります。
アルミ溶接の材料選びで失敗しないための注意点
アルミ溶接を成功させるためには、母材(番手)の選定以外にも以下のポイントを押さえておく必要があります。
母材に合った溶接棒(溶加材)を選ぶ
母材と同材質の溶接棒を使うとは限りません。特に高温割れを防ぐため、適切な溶接棒を選択します。
A5052の溶接なら、溶接棒「BY5052」または「BY5356」、A6061 / A6063の溶接であれば割れ防止のため、珪素(Si)を含む「BY4043」やマグネシウムを含む「BY5356」を使用
前処理(酸化被膜の除去)を徹底する
アルミの表面には「酸化アルミニウム(アルミナ)」という皮膜があります。アルミ本体の融点が約660℃であるのに対して、酸化皮膜の融点は約2,000℃と非常に高いため、溶接前にワイヤーブラシや薬品(アルカリ洗剤等)で皮膜を除去し、溶融不良を防ぎます。
熱伝導率の高さに応じた予熱と入熱管理
鉄の約3倍という高い熱伝導率を持つために、溶接開始時に熱が逃げて不着(溶込み不足)になりやすい特徴があります。厚板の場合は適切な予熱を行い、アークを安定させて短時間で溶融させることが重要です。
参照・引用先・参考文献
一般社団法人 日本アルミニウム協会(JAA)
アルミニウムの基礎データ、合金分類、特性等の解説
一般社団法人 日本溶接協会(JWS)
アルミニウム合金の溶接技術、資格、関連規格情報の公開
株式会社神戸製鋼所(KOBELCO)
アルミ・銅事業部門の技術資料(アルミニウム合金の特徴・組成・用途に関する解説ページ)
株式会社UACJ
国内外を代表する総合アルミニウムメーカーによる技術情報およびアルミの基礎知識
参考ページ:UACJ 技術・研究開発 / アルミの基礎知識
日本産業標準調査会(JISC) / JIS規格検索
アルミニウム板・条(JIS H 4000)や溶接材料(JIS Z 3232)などの規格内容の確認
検索ページ:JIS検索(JISC公式サイト)

コメント